So schweißen Sie neue Stollen auf
XL Tracks werden aus warmgewalztem Borstahl höchster Qualität hergestellt. Befolgen Sie diese Anleitung genau – sie stellt sicher, dass das Band auch nach dem Aufschweißen neuer Stollen einwandfrei funktioniert.
Das brauchen Sie
Erwärmung
Propan oder Acetylen/Sauerstoff.
Schweißelektrode
ESAB OK 48.00, 3,25 mm.
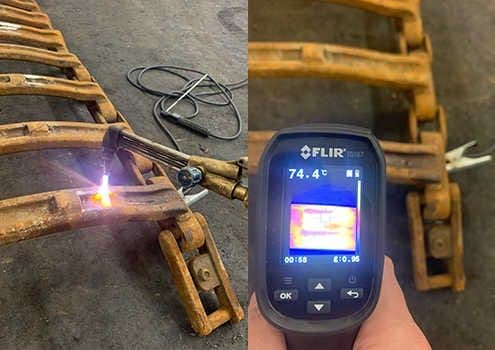
Vorwärmen auf 75 °C
Die Bandplatte wird vor dem Schweißen auf 75 °C erwärmt.
Trockene Bänder
Mindestens 24 Stunden bei Raumtemperatur nach der Reinigung.
Schritt für Schritt
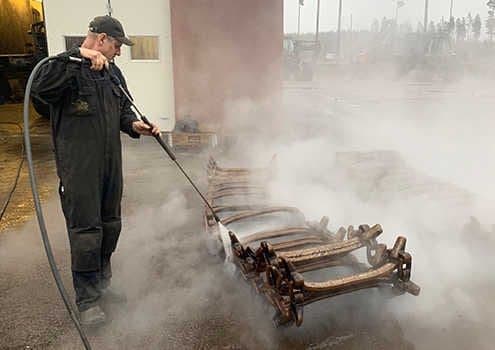
Reinigung
Reinigen Sie die Bänder gründlich mit einem Hochdruckreiniger.
Lassen Sie die Bänder anschließend bei Raumtemperatur mindestens 24 Stunden trocknen.
Schleifen
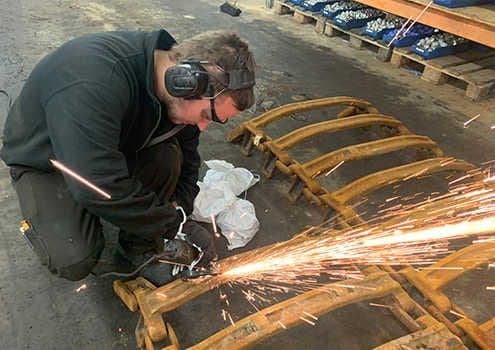
Schleifen Sie Rost oder Farbe von der Fläche ab, auf der der neue Stollen befestigt werden soll.
Der neue Stollen darf nie näher an der Mitte der Bandplatte platziert werden als der vorherige Stollen.
Wir empfehlen, den Stollen beim ersten Stollenwechsel unmittelbar außerhalb des Originalstollens zu platzieren. Den zweiten Stollen setzen Sie direkt auf die Position des Originalstollens.
Erwärmung
Erwärmen Sie die Bandplatte mit Propan oder Acetylen/Sauerstoff auf 75 °C.
Schweißen
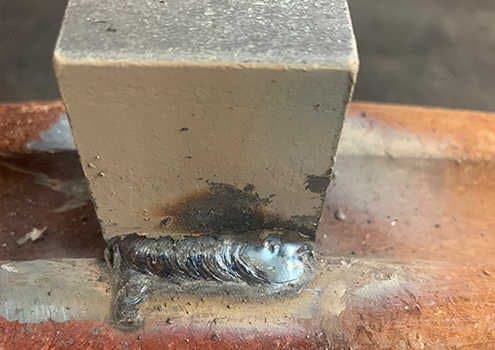
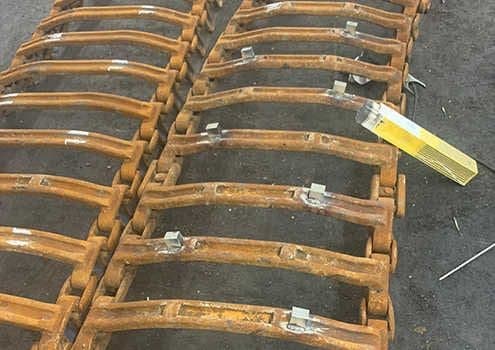
Sichern Sie den Stollen zunächst mit zwei Heftpunkten und setzen Sie anschließend eine Schweißraupe entlang beider Längsseiten des Stollens. Beginnen und beenden Sie die Raupe innerhalb der Außenkante des Stollens. Die Schweißraupe darf nicht breiter sein als der Stollen selbst.
Schweißen Sie unter keinen Umständen quer über die Bandplatte.
Abkühlung
Lassen Sie die Schweißnaht bei Raumtemperatur (20–25 °C) abkühlen.
Wiederholen
Wiederholen Sie ab Schritt 2 bei allen Bandplatten.
Fragen zum Schweißen?
Rufen Sie uns an oder schreiben Sie uns – wir helfen Ihnen gern mit Stollen, Bandschlössern und anderen Ersatzteilen für Ihre Bänder.